Utwór związany
Konstrukcje stalowe dla zachodnioeuropejskich inwestycji powstają w Celldömölk

Wcześniej już informowaliśmy o tym, że SWIETELSKY Vasúttechnika Kft. pracuje również nad zagranicznymi projektami. W zakładzie firmy w Celldömölk, między innymi na zlecenie austriackiej spółki macierzystej, produkowano elementy stalowe do gigantycznej inwestycji kolejowej o nazwie Stuttgart 21. Firma otrzymała obecnie kolejne zamówienia na konstrukcje stalowe z zagranicy.
"Zamówienia są wyraźnym pozytywnym potwierdzeniem, że firma SWIETELSKY Vasúttechnika Kft. zajmująca się produkcją konstrukcji stalowych była w stanie zrealizować swoje zamówienia z najwyższą precyzją w minionym okresie. W ten sposób zdobyliśmy uznane referencje od austriackiej firmy macierzystej, które oprócz obecnych, pozwolą nam otrzymywać kolejne zamówienia i nadal udowadniać nasze wieloletnie doświadczenie w produkcji konstrukcji stalowych" - powiedział naszej gazecie Szabolcs Kovács, szef działu inżynierii specjalistycznej i spawalnictwa w firmie.
Specjalista dodał: "Zamówienia te dowodzą, że profesjonalne i technologiczne ulepszenia, które wprowadziliśmy w poprzednich latach, osiągnęły swoje cele, a zamówienia te wykorzystują nasze pełne możliwości".

Zdjęcie: Mihály Erdei/magyarepitok.hu
Inwestycje zagraniczne w toku:
- Kühtai (Austria)Produkcja konstrukcji wsporczych dla rurociągów ssących i tłocznych elektrowni magazynującej energię;
- Wiedeń: konstrukcja elementów układu zawieszenia dla linii tramwajowej 18;
- Steyrbrücke (Austria)Budowa i wstępny montaż tymczasowego rusztowania dla dzieła sztuki;
- Salzgitter (Niemcy)Produkcja paneli szynowych do dźwigów.
Produkcja rozpoczęła się w lipcu 2025 r. dla wszystkich projektów. Będą one realizowane równolegle, zgodnie z zaplanowanymi terminami dostaw.
Złożone struktury, precyzyjna inżynieria
W przypadku projektu Kühtai budowane są dwa rodzaje konstrukcji wsporczych: jedna do mocowania rury ssącej o średnicy DN1400 do podłoża, a druga do umieszczenia rury ciśnieniowej DN600 na rurze ssącej biegnącej pod spodem. Łącznie wyprodukowanych zostanie 80 takich konstrukcji o łącznej wadze około 36 ton. Pierwsza seria produkcyjna ma rozmiar obudowy 1772x1770x700 mm (426 kg/db), podczas gdy druga ma rozmiar obudowy 1701x2318x400 mm (474 kg/db).

W Wiedniu klient pracuje nad modernizacją linii tramwajowej 18: elementy zawieszenia i ich akcesoria zostaną wyprodukowane w celu utrzymania torów tramwajowych na miejscu podczas procesu betonowania. W Celldömölk zostanie wyprodukowanych ponad 1200 elementów zawieszenia o długości 2 m, 2400 kłonic o długości 500 mm i tyle samo płyt podstawy - o łącznej wadze ponad 31 ton.
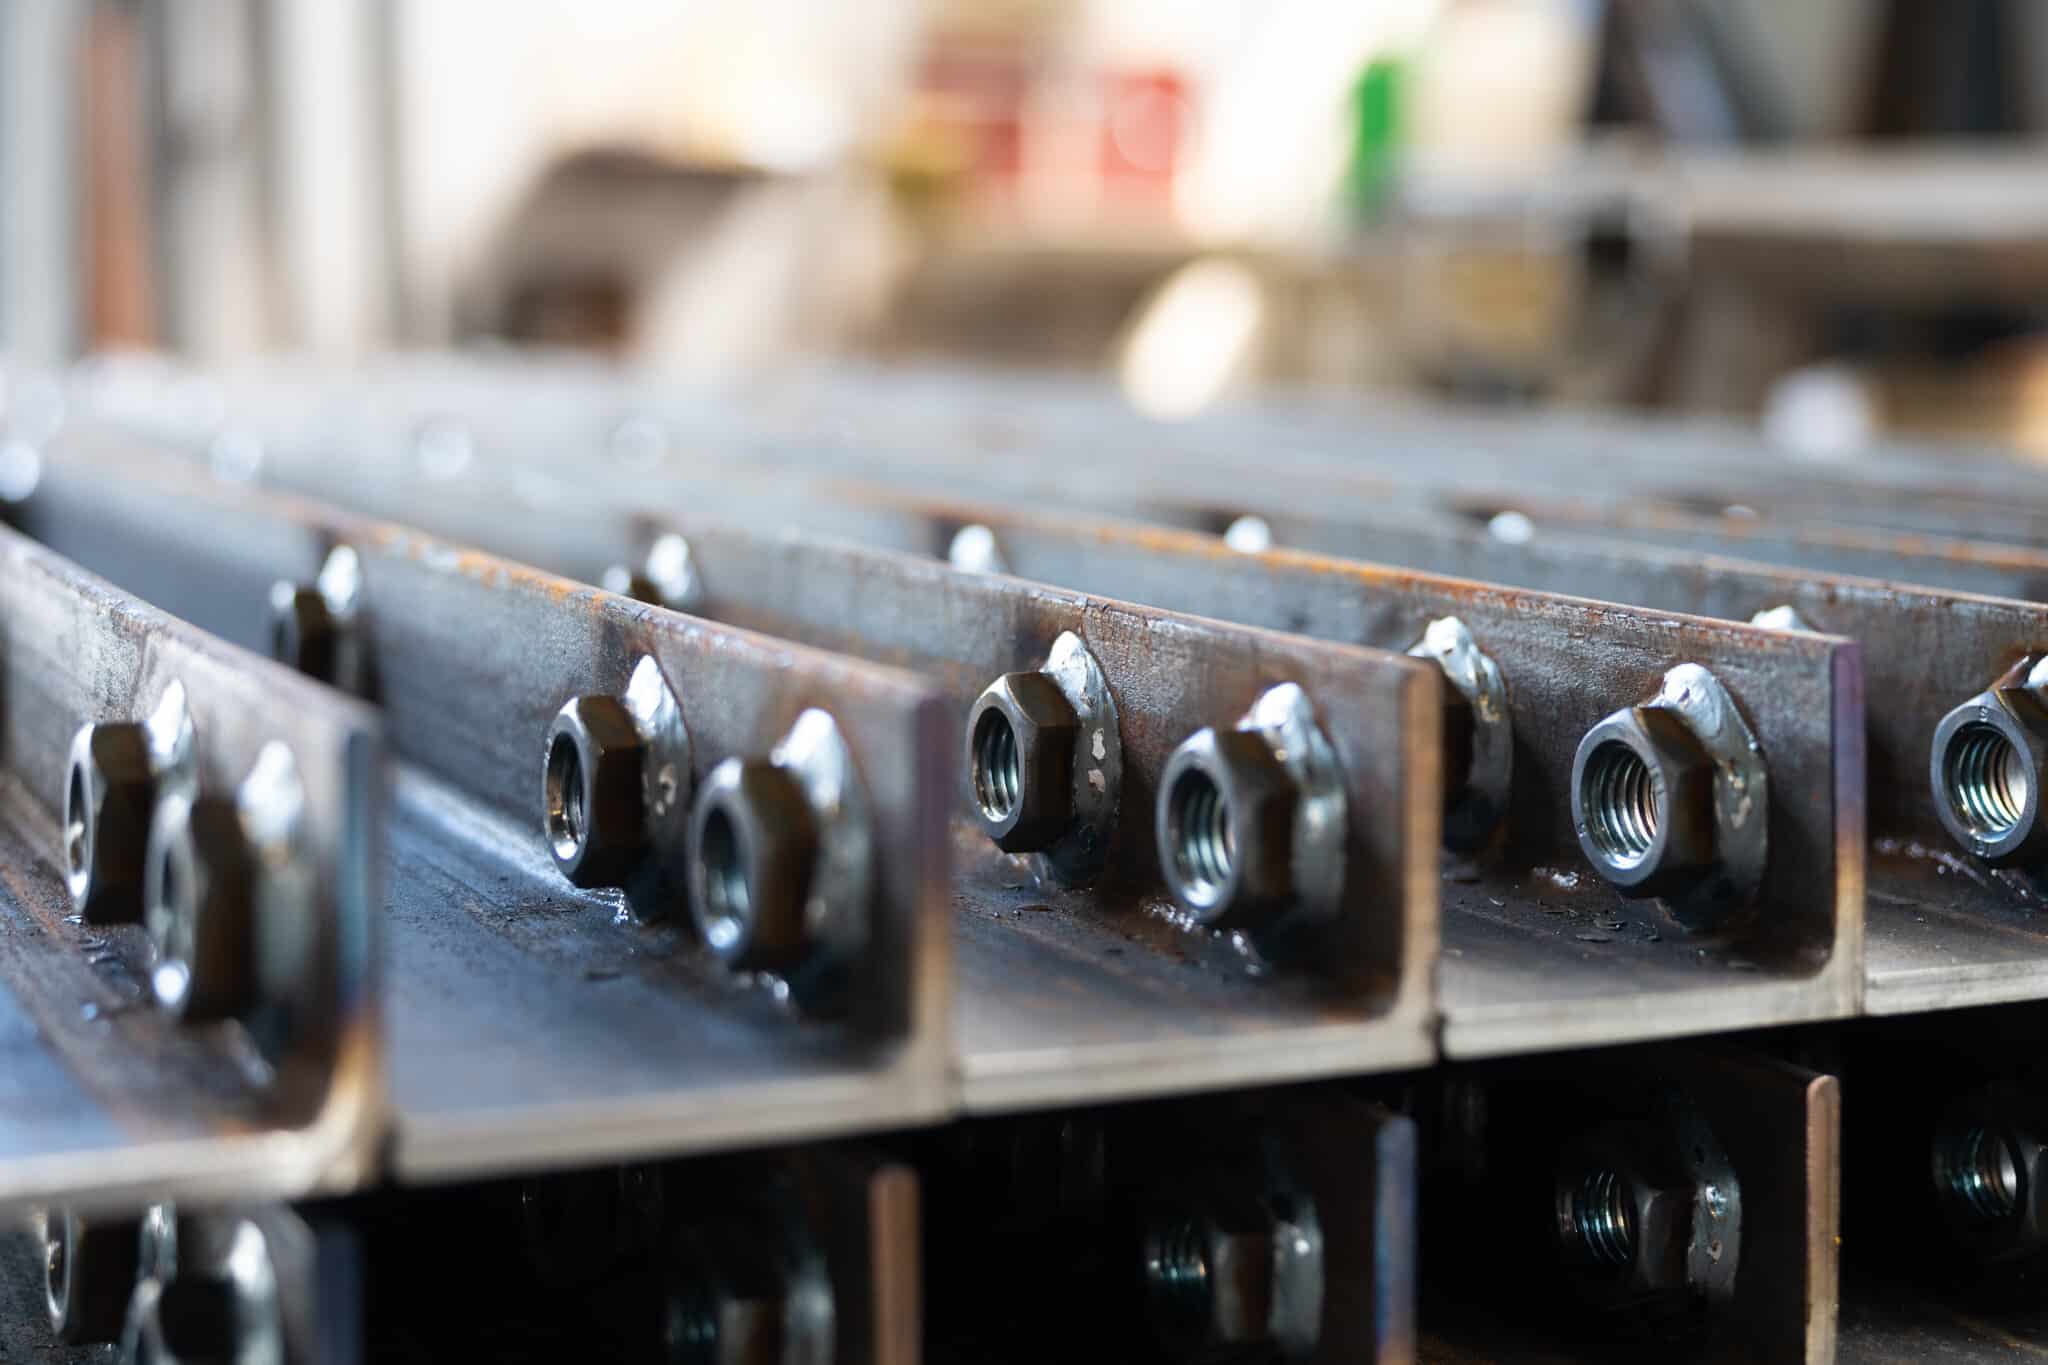
Tymczasowa konstrukcja rusztowania Steyrbrücke składa się z 20 kolumn HEB240 i elementów dystansowych o różnych rozmiarach, o łącznej wadze 7,8 tony. Są one potrzebne do podparcia szalunku podczas prac betoniarskich na miejscu. Słupy nośne mają wymiary 300x400x2000 mm, 300x400x500 mm i 300x400x200 mm, a stężenia dystansowe mają wymiary 68x48x2680 mm i 68x48x3274 mm.

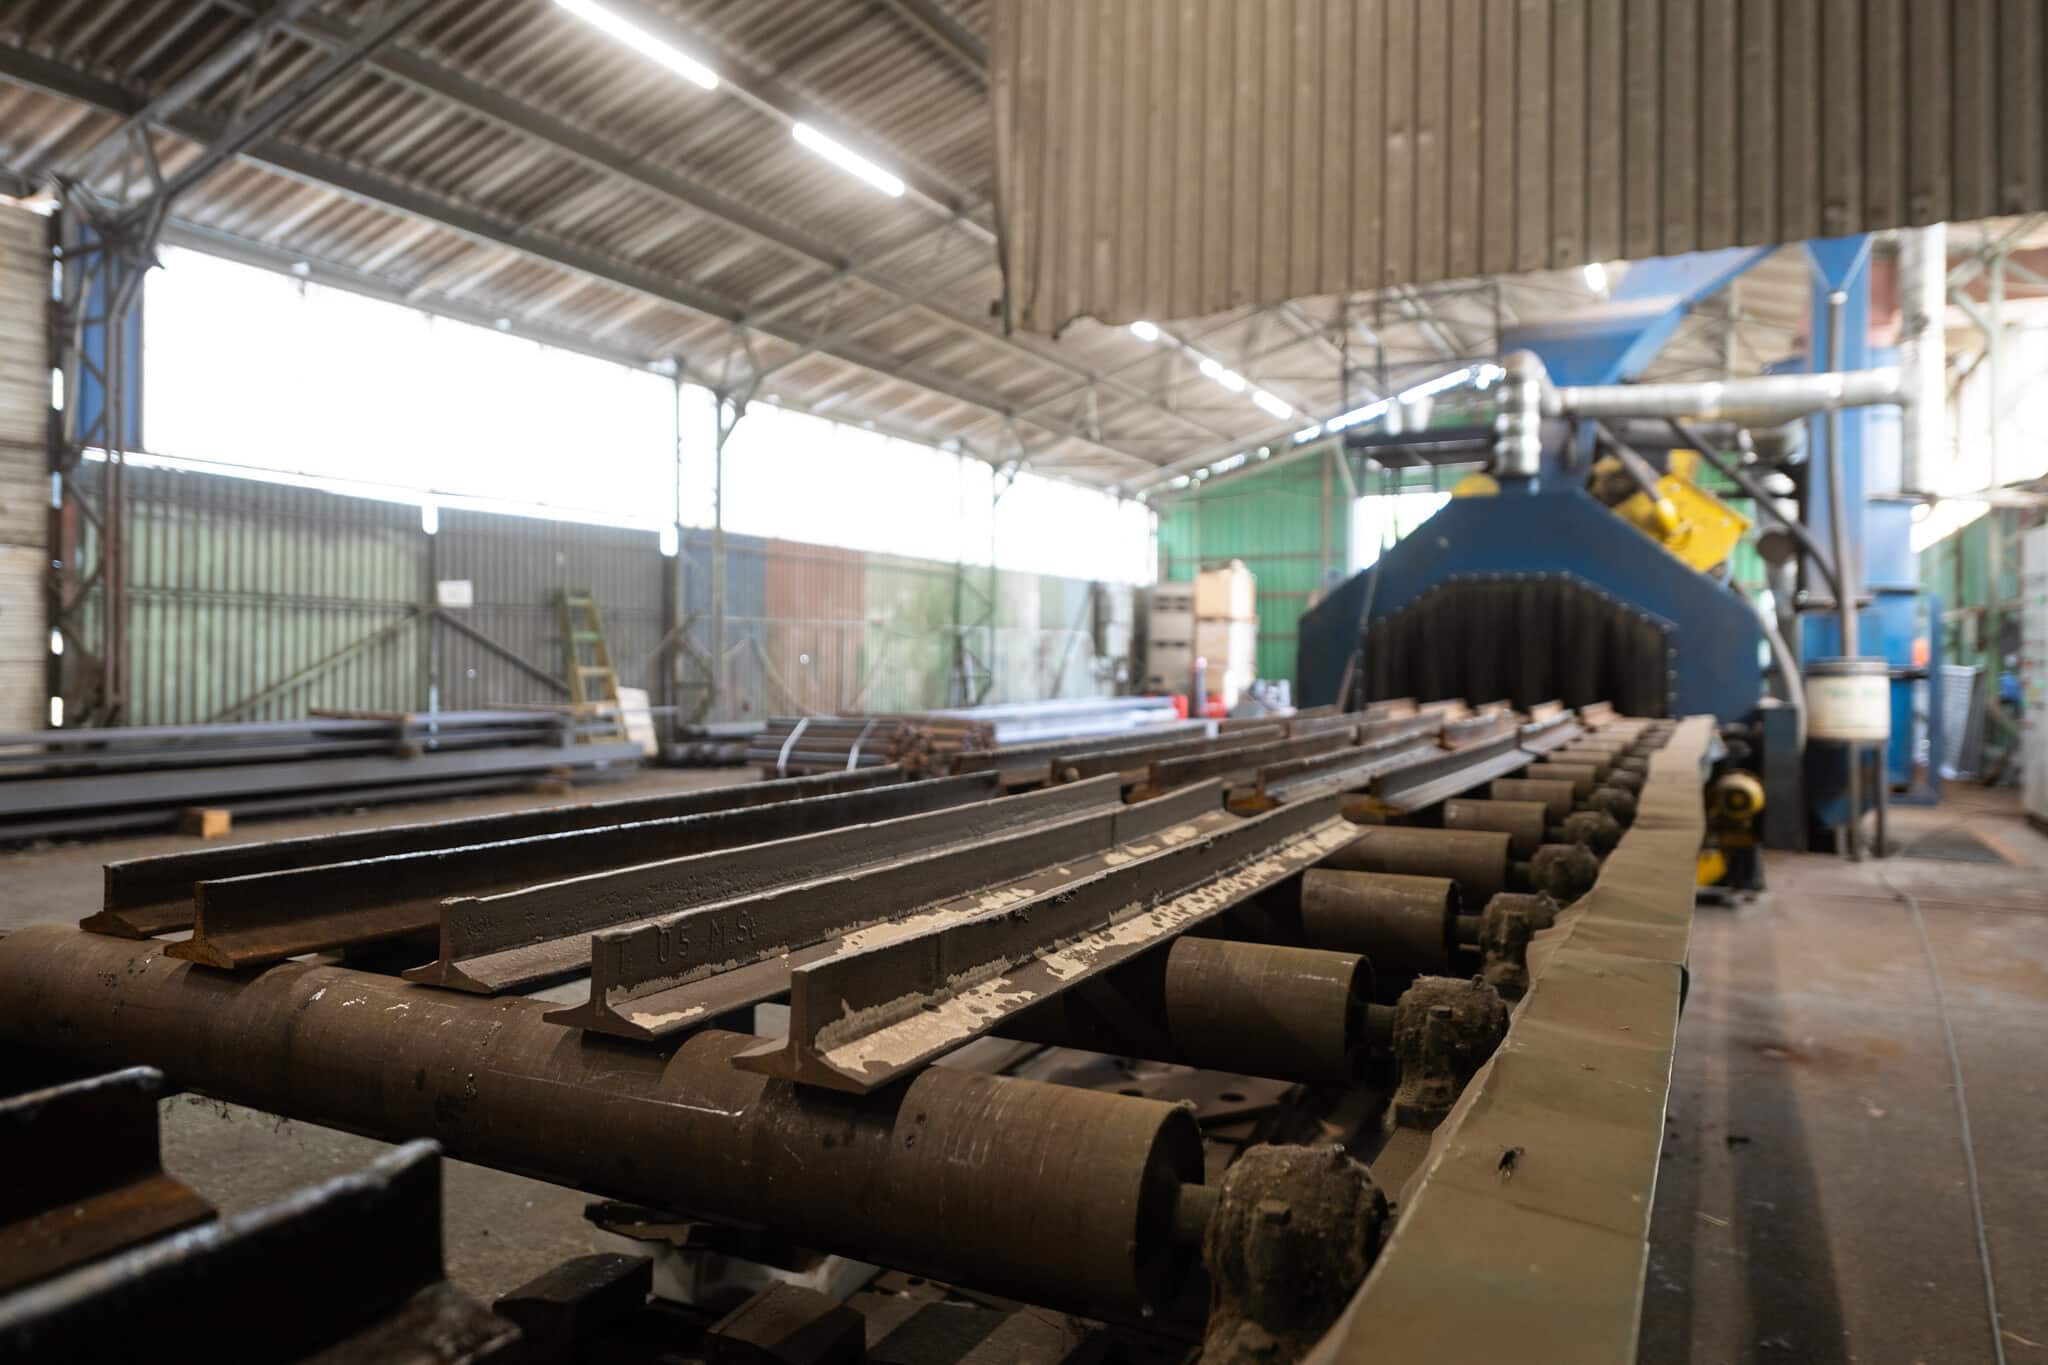
Na potrzeby projektu w Salzgitter, w Niemczech, w Celldömölk wyprodukowanych zostanie 60 odcinków szyn podsuwnicowych o różnych długościach, przy użyciu łącznie prawie 100 ton stali. Zapewnią one ostateczną pozycję i szerokość toru dźwigu. Odcinki torów mają wymiary 1500×12000 mm i 1500×6000 mm.
Produkcja: połączenie zautomatyzowanej technologii i ręcznej precyzji
Różne konstrukcje są produkowane w kilku etapach - poinformował Szabolcs Kovács. Na przykład w przypadku projektu Kühtai, przygotowanie powierzchni odbywa się w granulatorze z przenośnikiem rolkowym, po czym następuje cięcie plazmowe lub piłowanie taśmowe, następnie elementy są wykładane, wiercone są otwory i montowane są poszczególne elementy walcowane. Podczas produkcji każda jednostka jest podawana do szablonu montażowego, gdzie jest spawana, a następnie czyszczona, kontrolowana wymiarowo, testowana i cynkowana ogniowo.
W wiedeńskim projekcie elektrycznym komponenty rurowe i płytowe są wykonywane przy użyciu oddzielnych szablonów, precyzyjnego projektowania otworów oraz spawania nakrętek i śrub, podczas gdy pręty gwintowane i płyty bazowe są montowane w oddzielnej fazie procesu.
Produkty są dostarczane ciężarówkami do określonych lokalizacji, gdzie klienci przeprowadzają instalację.
Źródło: Link







W Transylwanii powstaje pierwsza gminna elektrownia cieplna

Ogromna szczotka przejechała przez tunel autostrady M85 w Sopronie – z filmem

Odnowione zostanie centrum miejscowości położonej nad brzegiem rzeki Tisza

Model Market dotrzymał obietnicy: dostarczył 10 000 ton kamienia naturalnego, który został przeznaczony do podniesienia progu dna w Paksie

W Budafoku powstaną ogrody deszczowe – powstanie ponad trzy tysiące metrów kwadratowych terenów zielonych

Contemporary art deco w Csopakon

Cztery nowe mosty w sercu dawnego miasta przemysłowego

Bezpieczniejsza jazda na autostradach: nowe znaki cyfrowe dla MKIF
-

 Wiadomości branżowe 2026. 08. 18.
W obozie pomiarowym BME w Göd studenci mieli okazję zapoznać się z branżą budowlaną opartą na zaawansowanych technologiach
-
Utwór związany 2026. 08. 17.
W dzielnicy Angyalföld powstają nowe przejścia dla pieszych i skrzyżowanie z sygnalizacją świetlną
-
Co jest budowane? 2026. 08. 18.
Nowa restauracja McDonald’s w naszym kraju przeniosła się do modernistycznego zabytku w centrum Budapesztu
-
Co jest budowane? 2026. 08. 18.
W okolicy zamku w Pannonhalmi planuje się położenie nowej nawierzchni, budowę placu zabaw oraz przestrzeni dla zwiedzających